RF-svejsning: Sådan fremstilles og testes radiofrekvenssvejsede sømme
Radiofrekvens (RF) svejsning, også kaldet højfrekvenssvejsning (HF) eller dielektrisk svejsning, forbinder termoplastiske materialer som PVC og TPU ved at opvarme dem indefra med et hurtigt vekslende elektromagnetisk felt, normalt ved 27,12 MHz, mens en formet metalmatrice presser lagene sammen. De to lag smelter til ét og afkøles under tryk, hvilket efterlader en søm uden nålehuller, uden tråd og uden klæbemiddel. Derfor bruges højfrekvente svejsede sømme overalt, hvor et produkt skal holde vand, luft eller væske inde eller ude: tørre poser, vandtætte rygsække, bløde kølere, gummibåde, medicinske væskeposer og mange militære og industrielle beholdere.
Denne vejledning forklarer, hvordan processen fungerer, hvilke materialer der kan og ikke kan svejses, hvordan en svejset søm kan sammenlignes med syede, tapede og limede sømme, hvad der får en svejsning til at svigte, og hvordan svejsede sømme testes før et produkt sendes. Det er skrevet fra fabriksgulvet: vi har lavet højfrekvente svejsede poser i over 20 år på vores fabrikker i Dongguan, Kina og Ho Chi Minh City, Vietnam.
Udforsk dette afsnit: RF-svejsning, testning og materialer
Denne side er udgangspunktet for vores tekniske artikler om højfrekvent svejsning. Hver artikel nedenfor går dybere ind i én del af emnet.
RF-svejsning er en måde at sammensmelte plast, uden at en ekstern varmekilde rører overfladen. I stedet for en varmeplade eller varm luft påfører maskinen et højfrekvent elektrisk felt hen over materialet. Visse plastmaterialer indeholder polære molekyler, som forsøger at følge feltet. Fordi feltet vender millioner af gange i sekundet, svinger disse molekyler konstant, og friktionen mellem dem genererer varme inde i selve materialet. Når plasten når sit smeltepunkt ved samlingen, tvinger matricens tryk de to lag til at flyde ind i hinanden.
Navnene RF-svejsning, HF-svejsning, højfrekvenssvejsning og dielektrisk tætning beskriver alle den samme proces. Industrielle maskiner opererer på frekvenser, der er reserveret til dette formål, oftest 27,12 MHz, hvorfor udtrykket "27,12 MHz svejsning" også optræder i specifikationerne. Processen har været brugt industrielt siden midten af det tyvende århundrede og er nu standard for ethvert produkt, hvor en syet søm ville lække.
Sådan fungerer processen, trin for trin
På en poseproduktionslinje er højfrekvenssvejsning et trin i en længere sekvens. Paneler skæres først af TPU- eller PVC-belagt stof, og alle dele, der skal sys, såsom webbing, stroppeankre og organiseringslommer, sys på flade paneler, før svejsningen begynder. Dette er grunden til, at de fleste vandtætte poser er lavet på to linjer, syning og svejsning, der arbejder sammen i stedet for at den ene erstatter den anden.
For hver svejsning placerer operatøren panelerne på maskinsengen, ofte i en jig, der holder dem nøjagtigt på linje. En messingmatrice formet som sømmen sænkes ned på materialet, og en isolerende bufferplade sidder nedenunder for at forhindre buedannelse. Maskinen tilfører derefter RF-energi i nogle få sekunder, mens matricen trykkes ned. Når energien stopper, forbliver formen lukket i en afkølingsperiode, så det smeltede materiale størkner under tryk; frigivelse for tidligt giver en svag, kruset søm. Til sidst trimmes overskydende materiale, og sømmen inspiceres.
Tre indstillinger styrer resultatet: effekt, svejsetid og afkølingstid sammen med matricetrykket. De skal indstilles til hver kombination af materiale, tykkelse og matrice. En indstilling, der giver en perfekt søm på 500D PVC-presenning, kan brænde gennem en tynd TPU-film eller undersmelte et tungt TPU-laminat, så hvert nyt materiale eller matrice valideres med testsvejsninger, før produktionen starter.
En messingmatrice presser lagene sammen, mens højfrekvent energi smelter dem indefra.
Hvilke materialer kan RF-svejses?
Kun plast med polære molekyler opvarmes i et højfrekvent felt, hvilket begrænser processen til bestemte materialer. PVC og polyurethaner, herunder TPU, er de mest udbredte svejsede, og de er de vigtigste materialer, der bruges til vandtætte poser. Nogle andre materialer kan svejses under særlige forhold, mens almindelig upolær plast slet ikke kan svejses på denne måde.
Materiale
RF svejsbar?
Noter
PVC (film og belagt presenning)
Ja, let
Det klassiske tørtaske- og motorcykeltaskemateriale
TPU og andre polyurethaner
Ja
Lettere og mere fleksibel i kulde end PVC; parametre afhænger af kvalitet og tykkelse
Nylon eller polyester stof belagt med TPU eller PVC
Ja, gennem belægningen
Belægningen er det, der svejser; den skal være tyk nok og på det rigtige ansigt
EVA, PET, nylonfilm, noget ABS
Undertiden
Muligt med specielle indstillinger eller opvarmet værktøj
Ikke-polær; forbundet med varmluft, ultralyd eller andre metoder i stedet
Ubelagt vævet nylon eller polyester
Ingen
Skal først syes eller coates
For coatede stoffer er den detalje, der betyder mest, belægningen. Et TPU-lamineret stof med en betydelig film svejser pålideligt, mens et stof med en meget tynd belægning måske ikke har nok materiale ved samlingen til at danne en stærk søm. Dette er en af grundene til, at to stoffer beskrevet med de samme ord kan opføre sig meget forskelligt på svejsemaskinen. VoresTPU vandtæt materiale guidedækker materialesiden mere detaljeret.
RF-svejsede sømme vs syede, tapede og limede sømme
Højfrekvent svejset
Syet
Syet og tapet
Limet
Huller i sømmen
Ingen
En pr sting
Dækket af tape
Ingen
Vandtæt over tid
Ja, sømmen er ét materiale
Ingen
Indtil båndet løfter sig
Indtil limen ældes
Lufttæt
Ja
Ingen
Sjældent
Undertiden
Designfrihed
Begrænset af formen
Meget høj
Høj
Moderat
Virker på ubestrøget stof
Ingen
Ja
Ja
Afhænger af lim
Intet af dette gør syning generelt dårligere. Syning er det rigtige valg til organisatorlommer, stropper, polstring og alt uden for den vandtætte skal, og vores sylinjer er lige så erfarne som vores svejselinjer. De bedste vandtætte poser bruger begge dele: Syede undersamlinger for struktur og komfort, og svejsede sømme, hvor som helst vand skal holdes ude. Vores artikel vedrhvordan svejste og syede poser egentlig lavesviser, hvordan de to er kombineret i ét produkt.
RF-svejsning vs ultralyds- og varmluftsvejsning
Ultralydssvejsning bruger højfrekvente mekaniske vibrationer frem for et elektrisk felt. Den er hurtig og virker på nogle materialer, der ikke reagerer på RF, men den er bedst egnet til små, plet- eller gennemgående smalle sømme. Varmluft og varmkilesvejsning smelter overfladen udefra og kan sammenføje upolære materialer som polyethylen, hvilket gør dem almindelige for store geomembraner og nogle presenninger. For poser fremstillet af PVC eller TPU foretrækkes højfrekvenssvejsning normalt, fordi den opvarmer samlingen jævnt gennem dens tykkelse, producerer brede, ensartede sømme i komplekse former i et enkelt tryk og efterlader materialets overflade stort set umærket.
Hvad får en svejsning til at svigte
En svejset søm, der lækker, kommer næsten altid tilbage til en af få årsager. Undersmeltning sker, når kraften eller tiden er for lav: sømmen ser lukket ud, men lagene har kun klæbet sig sammen på overfladen og skaller fra hinanden under belastning. Gennembrænding eller buedannelse sker, når strømmen er for høj, eller bufferen mangler, hvilket efterlader en tynd, svedet eller perforeret linje. Forurening, såsom støv, slipmiddel eller blødgører på overfladen, forhindrer lagene i at smelte ordentligt sammen. Og en ændring i materiale, selv en anden batch eller farve af det samme stof, kan ændre de korrekte indstillinger nok til at svække sømmen, hvis maskinen ikke genvalideres.
De fleste af disse defekter er usynlige for et afslappet udseende, hvorfor svejsede produkter har brug for destruktiv testning på prøver og tryk- eller nedsænkningstestning på færdigvarer. Vores guide tilalmindelige RF-svejsefejlviser, hvordan hver enkelt ser ud, når en søm skæres op.
En forsvarlig svejsning, en undersmeltet svejsning og en gennembrænding, side om side.
Sådan testes RF-svejsede sømme
Test starter før produktion. Når et nyt materiale eller matrice sættes op, laves prøvesvejsninger og trækkes fra hinanden på en træktester for at måle bindingsstyrken, den kraft, der er nødvendig for at flå sømmen op. En god svejsning river materialet ved siden af sømmen i stedet for at adskilles langs det. Vores laboratorieartikelTallet, der afgør, om en svejsning faktisk er en svejsningforklarer denne test i detaljer.
Under produktionen passerer hver ordre gennem IQC på indgående stof, IPQC på svejselinjen med regelmæssige prøvetjek og OQC på færdige produkter, med SGS eller QIMA tredjepartsinspektion tilgængelig på anmodning. De færdige produkttests matcher den vurdering, produktet bærer: en kraftig regn- og vandstråletest for produkter klassificeret IPX5 eller IPX6, og en fuld vandnedsænkningstest på 2+ timer for produkter klassificeret IPX7 eller IPX8. Trækstyrke, slid, saltspray på hardware, en belastningstest på 1.500+ cyklusser og lynlåstræthedstest til 3.000 cyklusser fuldender standardprogrammet, sammen med farveægthed og farveforskelkontrol i forhold til den godkendte prøve.
For forseglede og lufttætte produkter er den mest afslørende test også den enkleste. Vores standardprocedure for kundeinspektion er udpakning, vakuumudsugning, en 24-timers statisk hvile og bestemmelse af luftlækage. Hvis produktet stadig holder sin form efter 24 timer, er ingen af dets svejsninger, lukninger eller ventiler utætte, inklusive langsomme utætheder, som en kort nedsænkningstest kan gå glip af.
Hvor der anvendes RF-svejsning
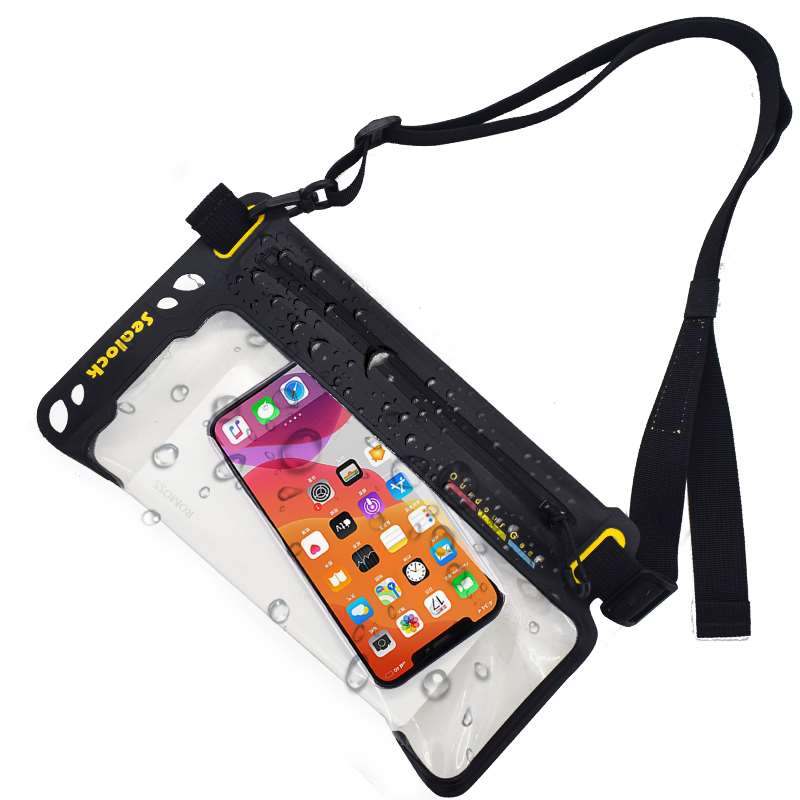
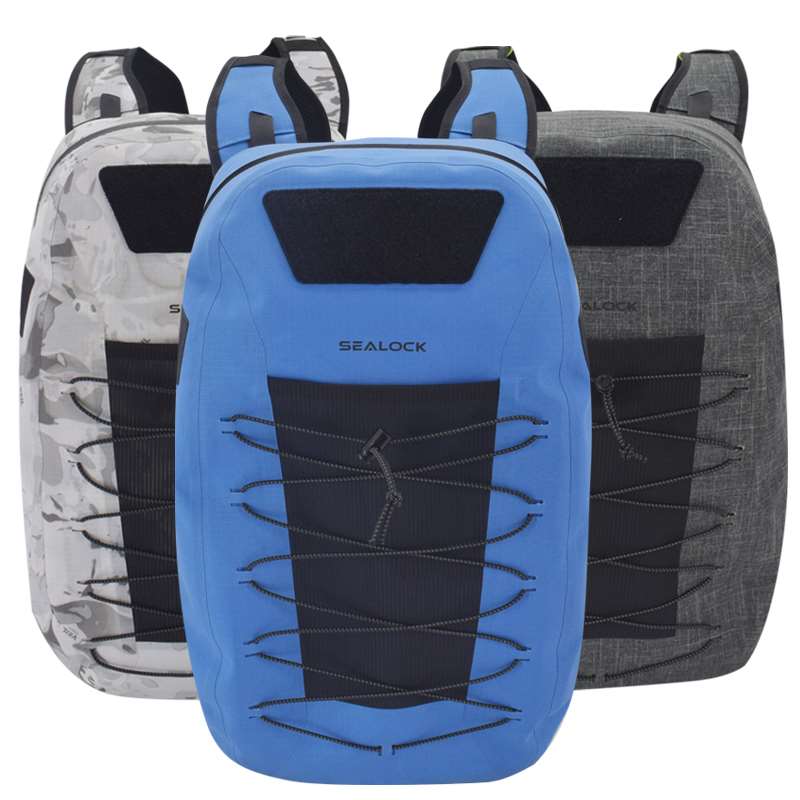
Udendørs- og marineudstyr er den mest velkendte brug: tørre tasker, vandtætte rygsække og duffels, kajak- og bådtasker, motorcykel- og cykeltasker, vandtætte telefontasker og kompressionstasker. Bløde kølere bruger svejsede skaller og liner, fordi en svejset foring ikke lækker smeltevand og ikke har nogen stinglinjer til at fange snavs og lugt. Ud over poser fremstiller den samme proces medicinske væske- og blodposer, oppustelige både og legetøj, svømmebøjer, presenninger og lastbilovertræk og en bred vifte af militære og offentlige produkter, herunder brændstof- og vandblærer, oppustelige shelters, vejrbestandige udstyrsovertræk og indeslutningsposer, hvor lufttætte sømme og modstand mod varme, kulde og tryk er afgørende.
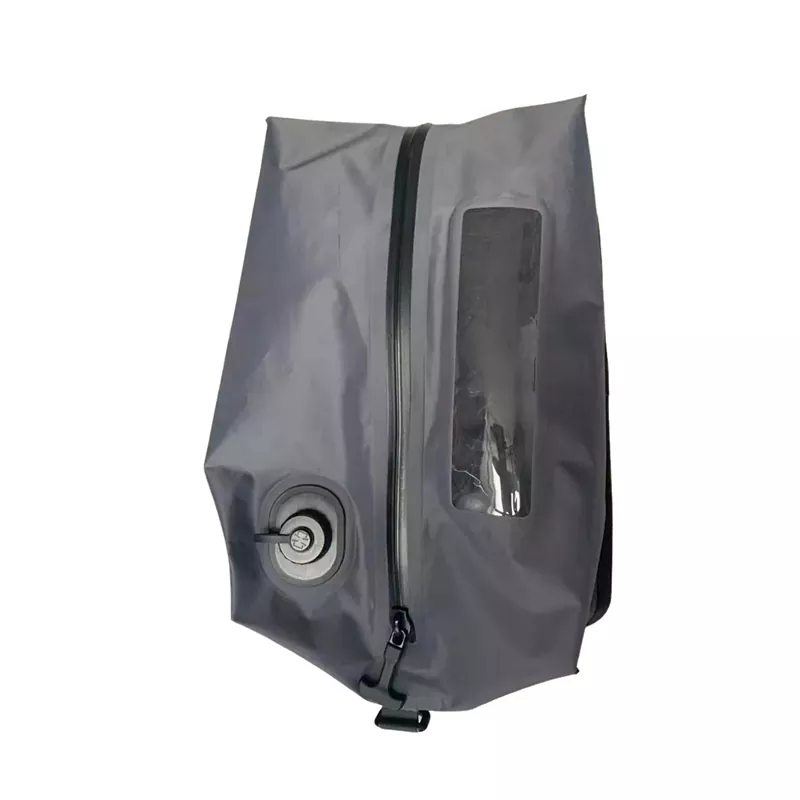
TPU-laminat, svejset krop, svejset vindue og pumpemontering
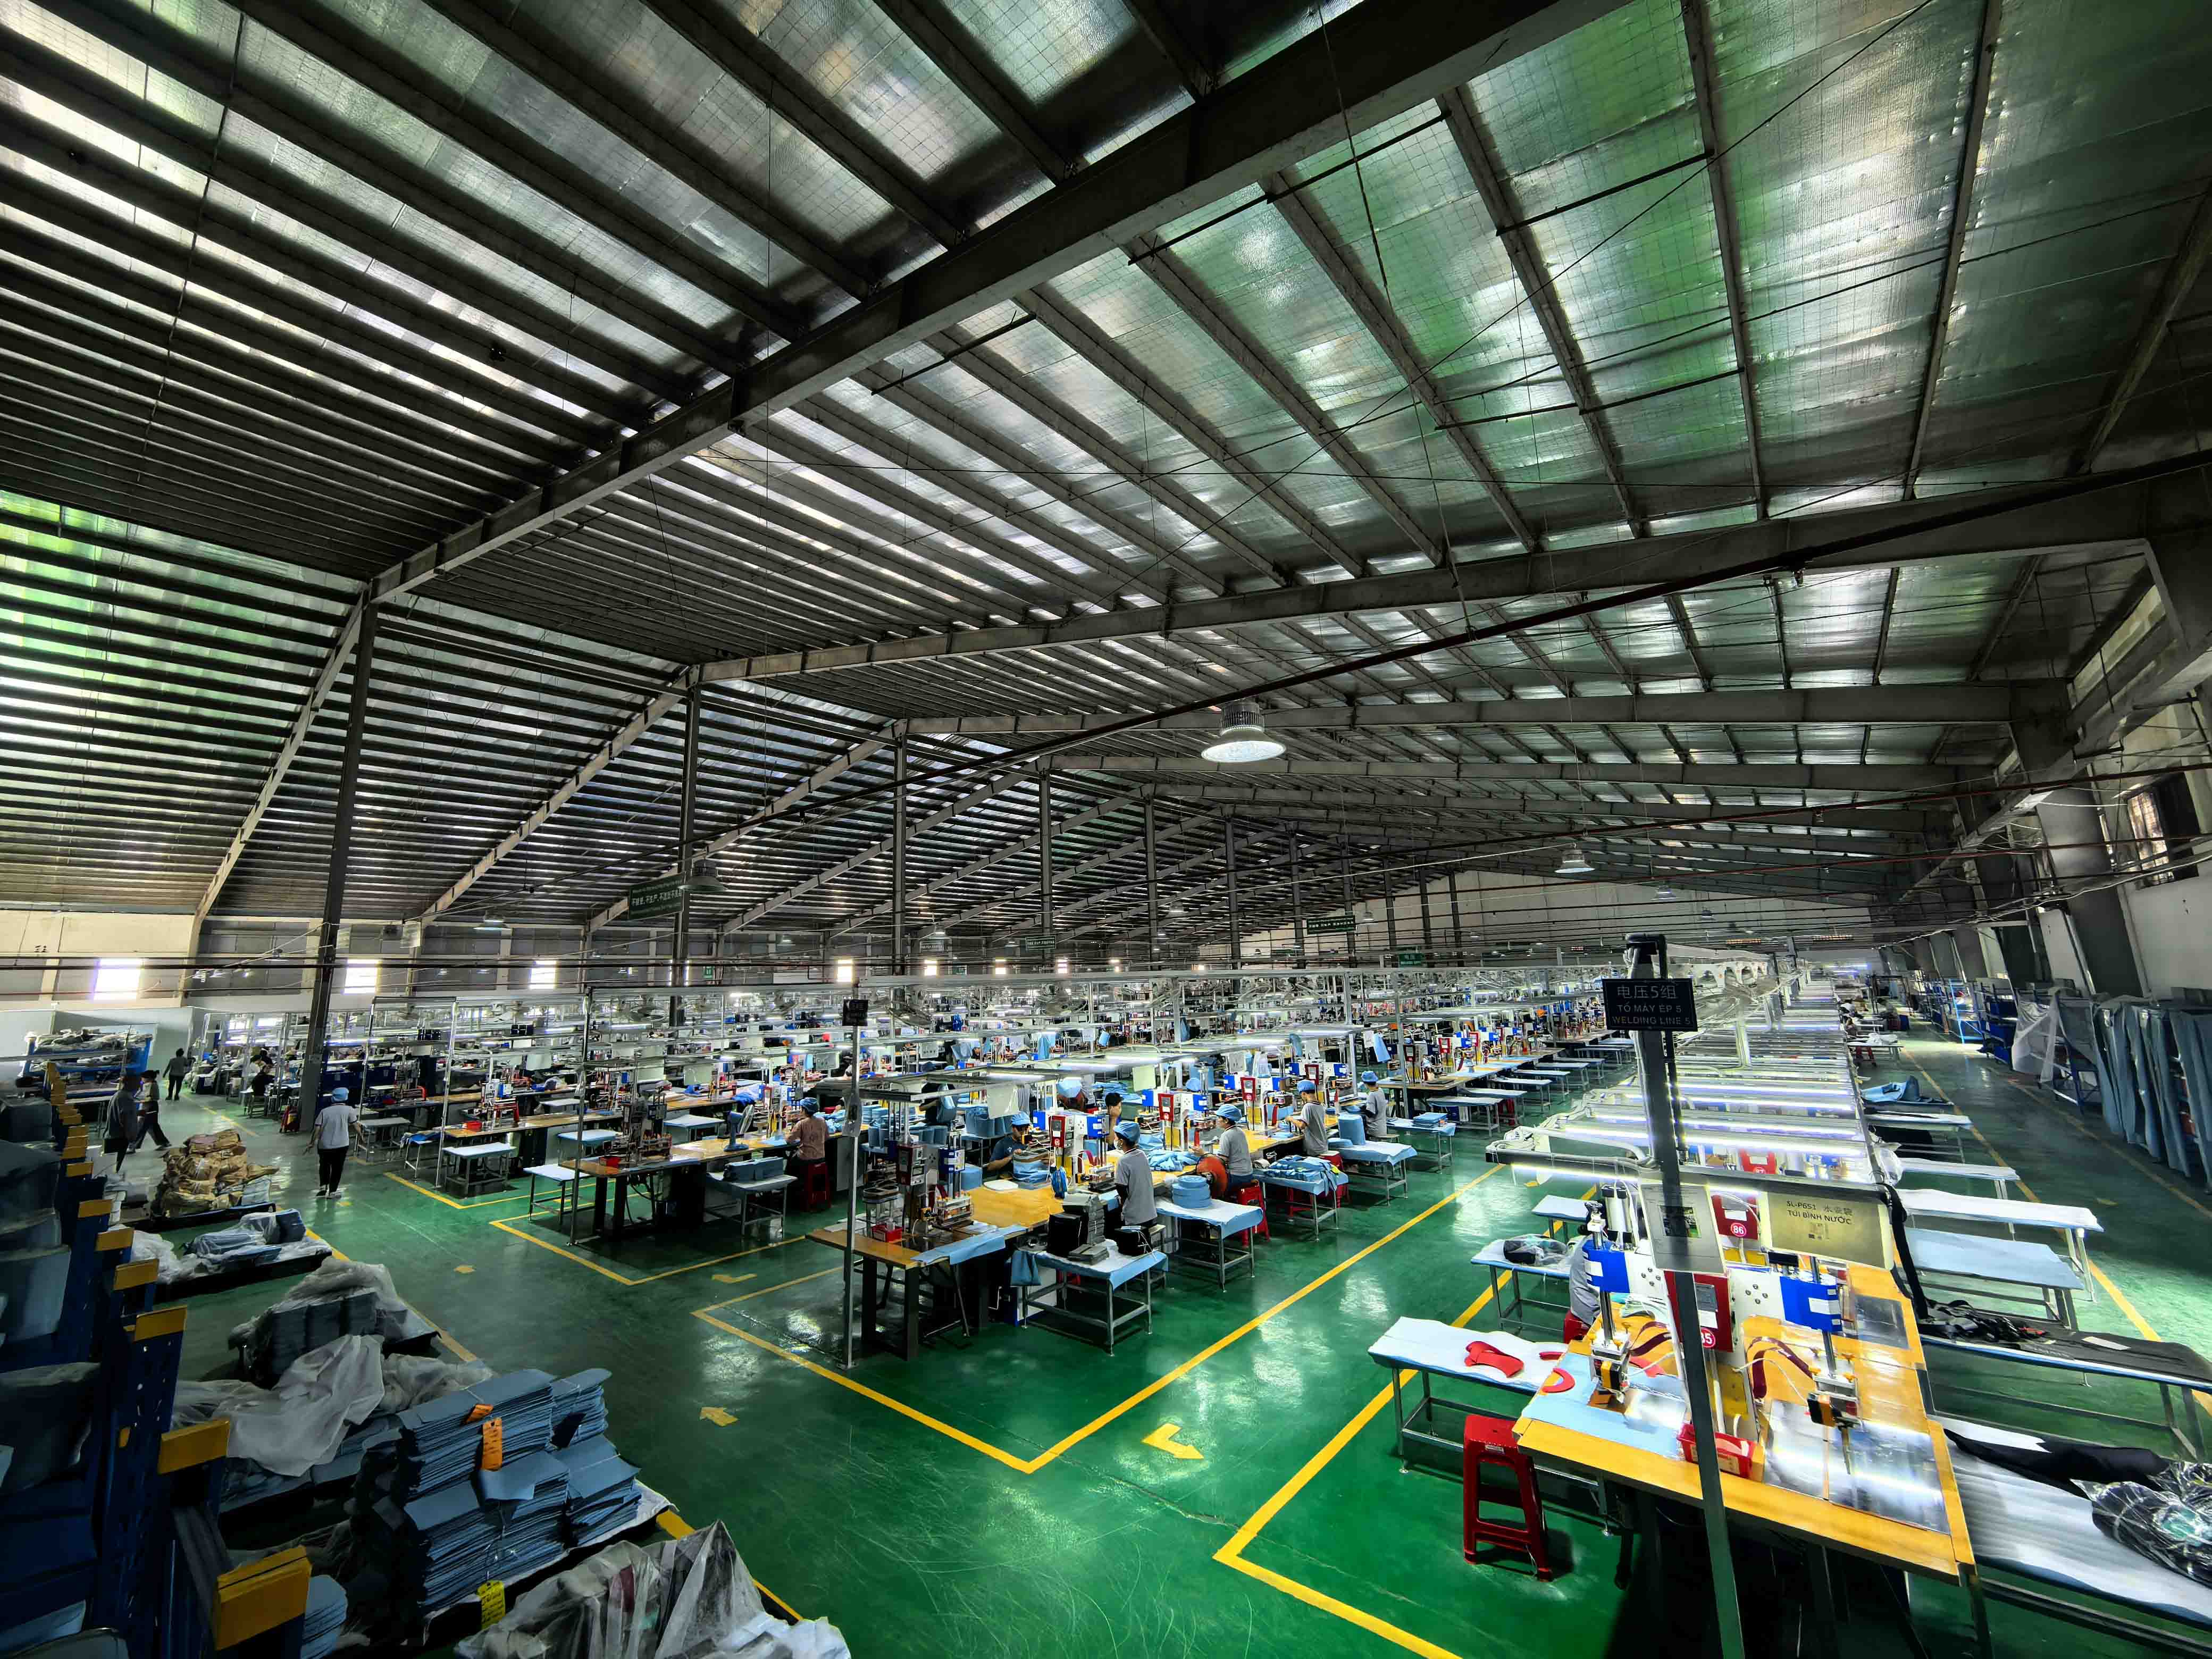
Højfrekvent svejsemaskine fra Vietnam produktionslinje
Sådan evalueres en RF-svejsningsleverandør
Bed om at se svejsemaskinerne og matricerne til dit produkt, og spørg, hvordan parametre registreres og genvalideres, når materialet ændres. Spørg efter resultater af bindingsstyrke på prøvesvejsninger, ikke kun på færdige produkter. Tjek, om fabrikken har sin egen syevne, for næsten hver svejst taske har også syede dele, og en leverandør, der giver det ene eller det andet i underentreprise, har mindre kontrol over resultatet. Spørg til sidst, hvordan færdigvarer testes i forhold til mærkningen på etiketten, og om du selv kan følge samme test ved ankomsten. Vores opdeling afhvad driver prisen på en vandtæt taskeforklarer, hvordan matrice- og værktøjsomkostninger passer ind i et tilbud.
Ofte stillede spørgsmål
Er RF-svejsning det samme som HF-svejsning?
Ja. RF (radiofrekvens) svejsning, HF (høj frekvens) svejsning og dielektrisk svejsning er forskellige navne for den samme proces.
Er RF-svejsede sømme vandtætte?
Ja. En korrekt lavet svejsning smelter de to lag sammen til ét stykke materiale, så der ikke er huller, som vand kan passere igennem. Om det færdige produkt er vandtæt afhænger også af dets lukning og eventuelle andre åbninger, hvorfor produkterne testes som helhed.
Er RF-svejsning stærkere end syning?
For at holde vand og luft ude, ja. I en god svejsning rives materialet ved siden af sømmen som regel, før selve sømmen skilles ad. Syning er fortsat det bedre valg til bærende stropper og polstrede dele uden for det vandtætte område, hvorfor de to ofte kombineres.
Kan nylon eller polyester RF-svejses?
Ikke på egen hånd. Vævet nylon og polyester bliver svejsbare, når de er belagt eller lamineret med TPU eller PVC, og det er belægningen, der danner svejsningen.
Hvad er forskellen mellem RF-svejsning og ultralydssvejsning?
RF-svejsning opvarmer polar plastik indefra ved hjælp af et elektrisk felt og producerer brede sømme i ét tryk. Ultralydssvejsning bruger mekanisk vibration og er velegnet til mindre eller smallere sømme og til nogle materialer, som RF ikke kan svejse.
Hvorfor lækker nogle svejsede sømme?
De sædvanlige årsager er undersmeltning på grund af for lidt strøm eller tid, gennembrænding fra for meget strøm, forurening på overfladen eller ændring af materiale uden at genvalidere maskinindstillingerne. Alle bliver fanget ved bindingsstyrketest på prøver og lækagetest på færdige produkter.
Hvad er MOQ for en brugerdefineret RF-svejset taske?
De fleste af vores svejsede poser starter ved 300 styk pr. stil, med nogle ved 500. En ny form har brug for sine egne svejsematricer, hvilket er en engangspris inkluderet i tilbuddet. Prøver tager typisk 7-15 dage og bulkproduktion 30-45 dage.
Kan du tilføje vores logo til en svejset pose?
Ja. Serigrafi, varmeoverførsel, svejste lapper og højfrekvent prægning, hvor logoet presses ind i materialet med en matrice, fungerer alt sammen på svejste PVC- og TPU-produkter.
Arbejd med en højfrekvent svejsefabrik
Hvis du udvikler et svejset produkt, så send os dine tegninger, prøver eller målspecifikation. Vi vil anbefale et materiale- og sømdesign, lave matricerne og forberede prøver til test. Kontakt os påinfo@sealock.com.hkeller ring på +86-769-82009361.
For mærker, der leverer vandtæt udendørsudstyr af professionel kvalitet, er en produktionspartners RF-svejsekapacitet kun så meningsfuld som procesdisciplinen bag. Denne artikel dækker de tekniske parametre, der bestemmer, om RF-svejsning giver konsistente nul-lækageresultater i produktionsskala: fysikken i 27,12 MHz intern molekylær opvarmning versus termisk overfladebinding, det smalle kalibreringsvindue, der kræves ved svejsning af 840D højstyrke TPU, de tre procesvariabler, der adskiller et kontrolleret produktionsmiljø fra en, bar og en, faktisk, hydrostatisk test. bekræfter om en færdig svejsning.
De fleste vandtætte produktfejl starter ikke med stoffet. De starter ved sømmen. Denne artikel nedbryder de praktiske og tekniske forskelle mellem RF-svejsning og traditionel syning til udendørsudstyr - dækker vandtæt ydeevne under tryk, langtidsholdbarhed gennem feltspændingscyklusser, materialekompatibilitet, produktionsomkostninger og de specifikke scenarier, hvor hver metode er det rigtige valg. Indeholder en direkte sammenligningstabel og vejledning til OEM-købere, der vurderer en producents sømkonstruktionsevne.
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик