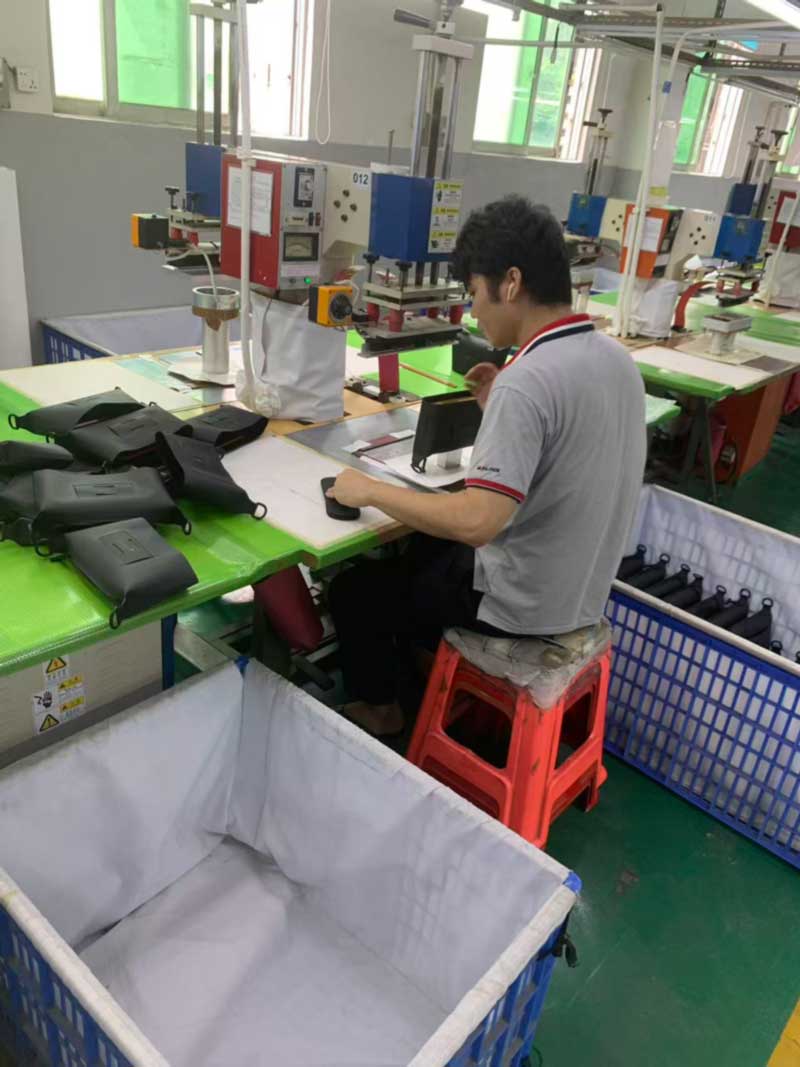
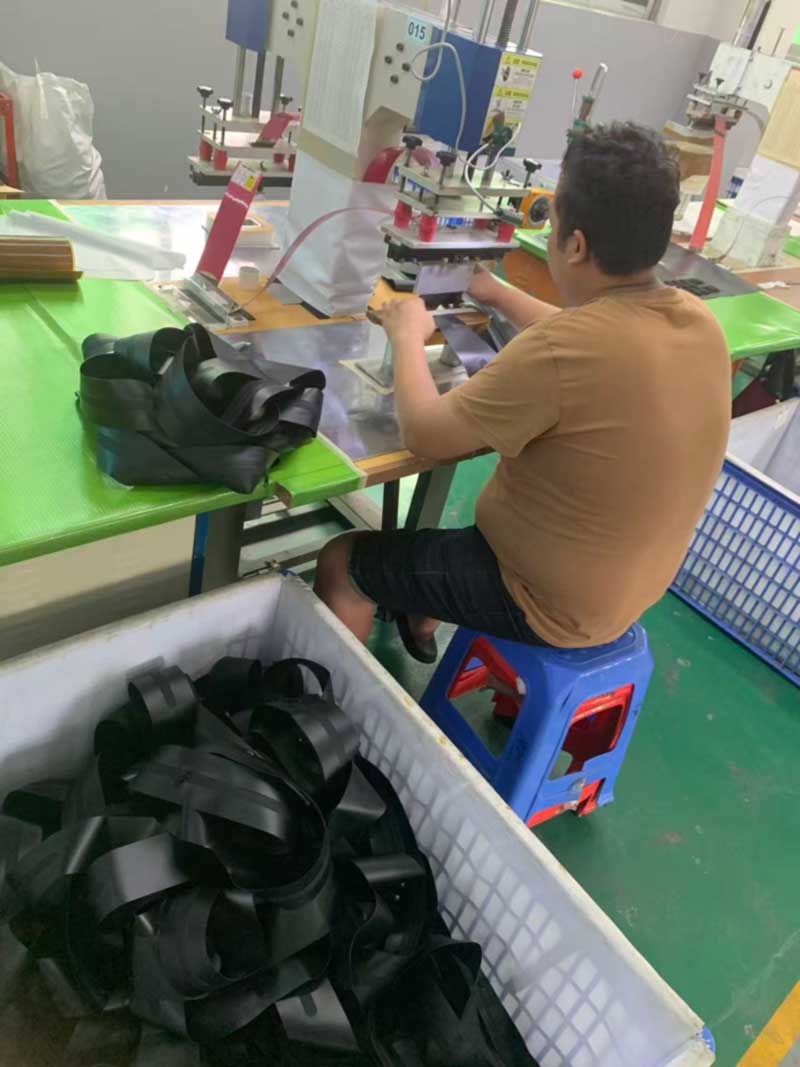
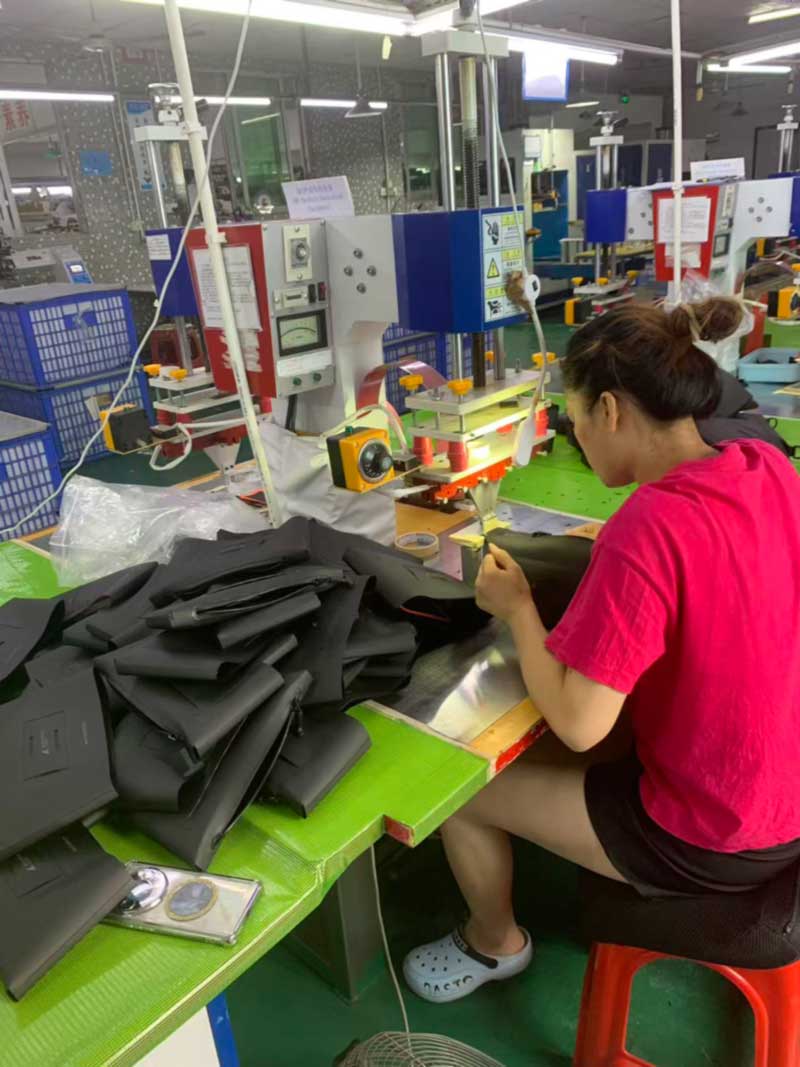
Stå i spidsen for vores svejsehal og tæl stationerne. Hver enkelt har et nummer stencileret på maskinen - 011, 012, 015, 020, 021 - sin egen matrice fastspændt i pressen, sin egen bakke med komponenter og sin egen forede beholder nedenunder, der fanger færdige dele. Ingen af dem laver en taske. Hver enkelt af dem laver et stykke af en.
Det er den del af svejste konstruktionskøbere sjældent ser, og det er den del, der bestemmer leveringstid, værktøjsomkostninger og hvorfor et svejset produkt ikke kan citeres fra et fotografi.
Hver station bærer sin egen matrice, sin egen komponentbakke og sin egen beholder. Ingen af dem laver en hel taske.
Syede poser er samlet af paneler; svejste poser er samlet af dele
En konventionel syet pakke er bygget af flade paneler, der er sammenføjet ved maskinen, og de fleste af dens små funktioner - et håndtag, en D-ringflig, en kompressionsløkke - tilføjes ved at sy bånd på et panel, når det går sammen. Operatørens hænder og sømrummet gør lokaliseringen.
Svejset konstruktion fungerer ikke på den måde. En svejsning har brug for et jævnt tryk og endda ophold på tværs af hele sit område, hvilket betyder, at hver funktion skal sidde fladt inde i en udstansning for den funktion. En håndtagsankerplatform er en matrice. En D-ring monteringsplaster er en anden. Et polstret bagpanel med ventilationskanaler er et andet igen, og det samme er hver båndløkke svejset ind i en flade, hver lynlåsende forstærkning, hver bundplade.
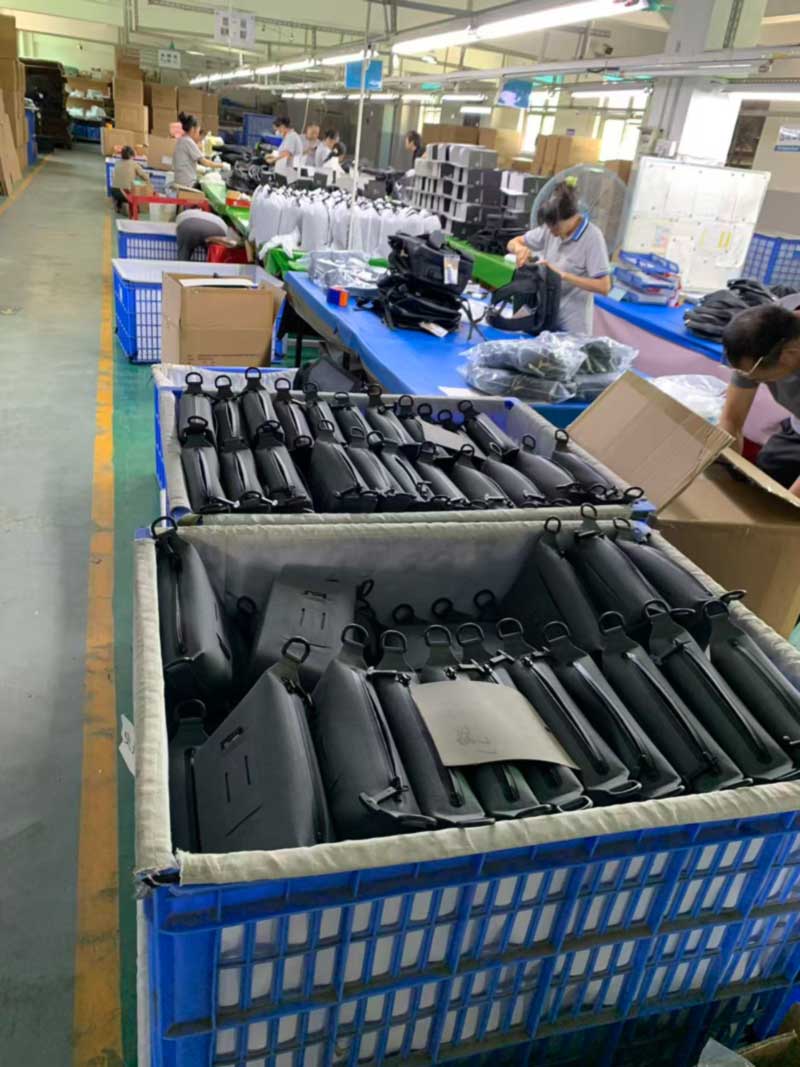
Tæl dem på tværs af en mellemstørrelsespakke, og antallet lander et sted mellem tyve og tredive svejsede underenheder før den endelige lukning, hver produceret på sin egen station, hver akkumulerer i sin egen beholder, som alle skal nå frem til den endelige samling i afstemte mængder. De skraldespande, der løber ned ad gangen, er ikke opbevaring. De er arbejdet i gang med en bygning, der er parallel snarere end lineær.
Webbing-løkker og ankerlapper svejset i partier, foran panelerne, de vil blive monteret på.
Hvad det betyder for værktøj, prøveudtagning og MOQ
Tre praktiske konsekvenser følger, og de forklarer de fleste af de spørgsmål, købere stiller os i tilbudsfasen.
Først værktøj. Hver ny funktionsgeometri har brug for en terning. En pakke, der genbruger vores eksisterende anker- og løkkegeometrier, har næsten intet nyt værktøj; en pakke, der introducerer sine egne hardwareformer, en anden håndtagsprofil og et nyt kanalmønster på bagpanelet bærer flere matricer, før den første prøve eksisterer. Det er grunden til, at to tasker, der ser ens komplekse ud, kan citere meget forskelligt, og derfor spørger vi tidligt, hvilke detaljer der er ægte mærkespecifikke, og hvilke der blot er den version, der optrådte på referencebilledet.
For det andet prøveudtagningstid. Vores standard prøvevindue er 7 til 15 dage, og hvor et program lander i det område, er næsten udelukkende et værktøjsspørgsmål snarere end et monteringsspørgsmål. At skære og prøve en terning tager dage; at samle prøven tager timer.
For det tredje minimum ordremængde. MOQ fra 300 styk på de fleste modeller er ikke et vilkårligt kommercielt gulv. Det er det punkt, hvor matriceopsætning, første stykke godkendelse og linjeskift på tværs af tyve stationer afskrives til en fornuftig pris pr. enhed. Herunder stiger opsætningsprisen pr. taske hurtigere, end de fleste købere forventer.
Bagsiden er, at når først dies eksisterer, er gentagne ordrer hurtige og konsekvente. Stationen udfører den samme fusionscyklus hver gang i stedet for at stole på, at en operatør reproducerer et sømrum med øjet, hvorfor svejsede programmer typisk viser mindre variation mellem produktionskørsler end syede ækvivalenter.
En funktion, der ikke kan sidde fladt i en matrice, kan ikke svejses - geometrien bestemmer værktøjet, før designet låses.
De dele, der er produkter i sig selv
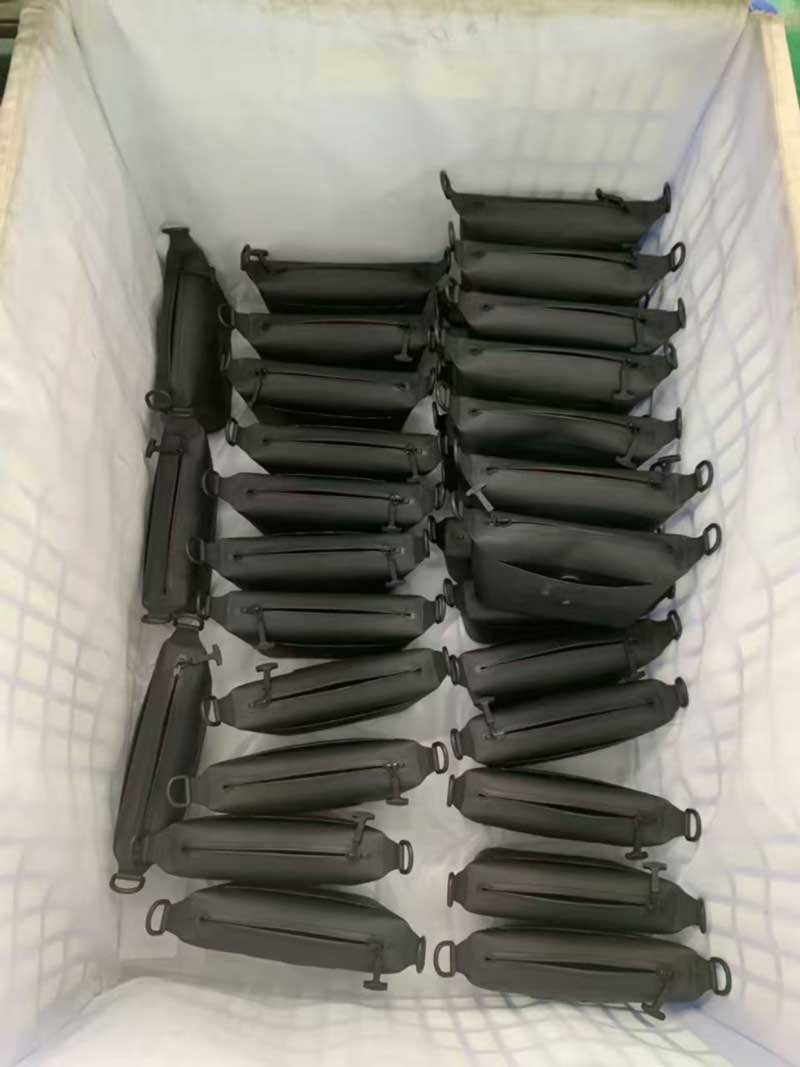
Ikke alt på gulvet er en komponent. De samme stationer, som svejser ankerlapper, producerer også komplette små genstande - svejste flaskeslynger, tekniske poser, tilspidsede slyngehylstre - som kommer ud af linjen som færdige enheder snarere end underenheder.
Disse er værd at nævne, fordi mærker ofte undervurderer dem. Et lille svejset tilbehør bærer næsten den samme værktøjsbyrde som et stort: det har stadig brug for matricer, kræver stadig godkendelse fra første stykke, har stadig brug for sin egen farvestandard. Det, den ikke bærer, er monteringsarbejdet, og derfor er tilbehør ofte den mest effektive måde for et mærke at udvide en kollektion på - og også derfor, at citere en til en brøkdel af en rygsæks pris sjældent afspejler, hvad det faktisk koster at sætte op.
Færdige svejsede slynger — fra de samme stationer, der producerer komponenter til større pakker.
Tre kunder, tre helt forskellige pakker, en eftermiddag
Yderst på gulvet kørte Emballagegruppe 1 tre programmer samtidigt, og forskellen på dem er et brugbart billede af, hvad "retail ready" egentlig betyder i praksis.
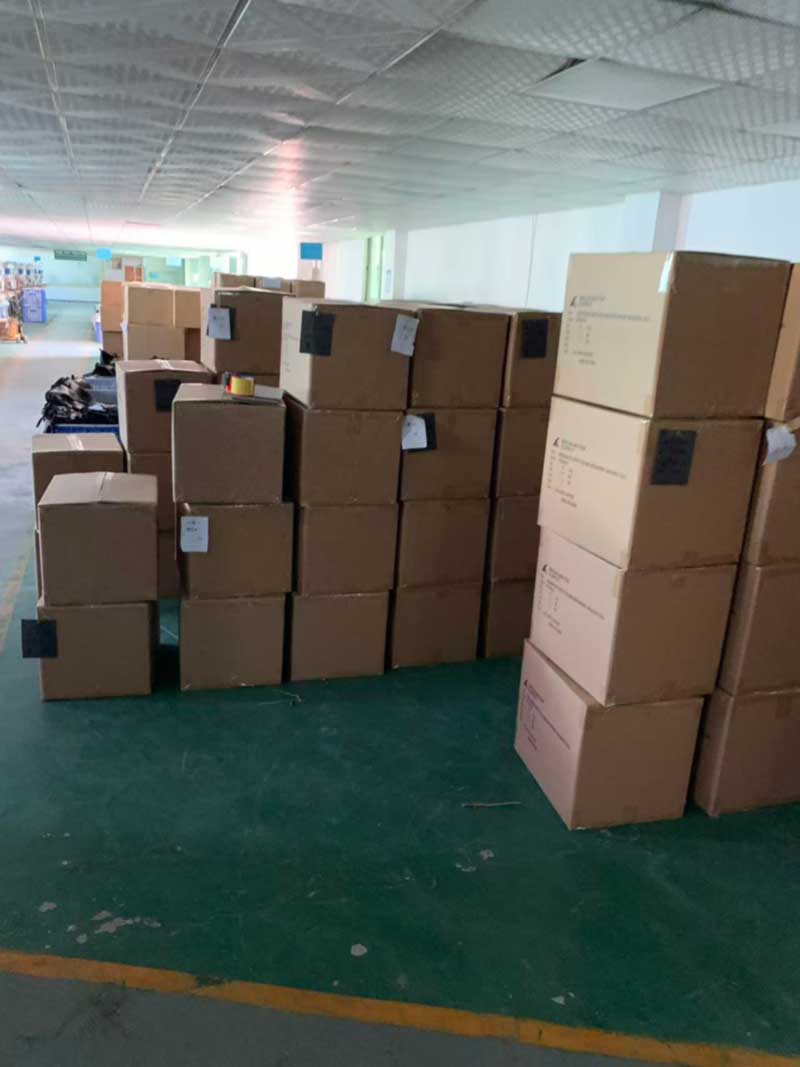
Et program pakkes i trykte foldekartoner med en separat hvid støvpose med snoretræk pr. enhed - en detailhyldepræsentation, hvor æsken er en del af produktoplevelsen. En anden pakkes i trykte postposer med produktidentifikation og lovmæssige mærker, bygget til direkte til forbrugerforsendelse, hvor det første, kunden rører ved, er selve posen. En tredjedel pakker i almindelige individuelle polyposer inde i eksportkartoner trykt med købers egne kartonmærker, bestemt til et distributionscenter i stedet for et dørtrin.
Samme fabrik, samme uge, tre forskellige definitioner af færdig. Hver enkelt har sin egen komponentliste, sin egen tællelogik og sine egne fejltilstande, og ingen af dem tolererer at blive improviseret i slutningen af en kørsel. Emballagekomponenter er bestilt og sat i forhold til produktionsplanen på samme måde som kropsstof er, fordi en beholder, der er komplet bortset fra dens støvposer, ikke er en beholder, der kan sendes.
Emballagegruppe 1: detailkartoner, støvposer pr. enhed og to andre udpakningsformater, der kører samme eftermiddag.
Hvor svejsehallen møder vores eget kompressionsområde
Undersamlingslogikken ovenfor er også grunden til vores egenkompressionspose med integreret pumpeser ud som den gør. Pumpehuset er ikke monteret i en lomme og syet lukket; den er svejset direkte ind i karrosseriet på en dedikeret station med en udstansning rundt om husets profil, hvilket gør det muligt at forsegle grænsefladen i stedet for blot at dække.
Det samme gælder for ventilen påhåndpumpe versionog den svejste vinduesramme på begge. Hver af dem er en separat station, en separat matrice og en separat inline-kontrol, og hver af dem er verificeret i det færdige produkt ved vores standard vakuumretentionsprocedure - evakuer, stå i 24 timer, bestem ethvert lufttab.
Kartoner mærket efter købers egen specifikation, iscenesat til afhentning.
For købere, der angiver et svejset program
Den nyttige konklusion for alle, der udvikler sammen med os, er at behandle funktionsgeometri som en omkostningsdriver på samme niveau som materiale og kapacitet. Genbrug af en gennemprøvet anker- eller sløjfegeometri, hvor mærket ikke har noget stærkt syn på det, og at bruge værktøjsbudgettet på de to eller tre detaljer, der virkelig er karakteristiske, producerer et bedre produkt på en kortere tidslinje end at fordele nyheden jævnt over alle dele af tasken.
Sealock har bygget svejset vandtæt gear i over 20 år, hvor højfrekvenssvejsning og intern syning kører side om side i Dongguan og på vores anlæg i Ho Chi Minh City, så købere kan vælge den oprindelse, der passer til deres tarifposition uden at genforhandle specifikationen. Standardvilkår er FOB Guangdong, 7-15 dage til prøveudtagning, 30-45 dage for masseproduktion og MOQ fra 300 styk på de fleste modeller, med IQC, IPQC og OQC kontrolpunkter som standard og SGS eller QIMA inspektion tilgængelig på anmodning. Detailkartoner, dustbags, trykte mailers, hangtags og køberspecificeret kartonmærkning håndteres internt.
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик